Выбор шасси для автотопливозаправщика
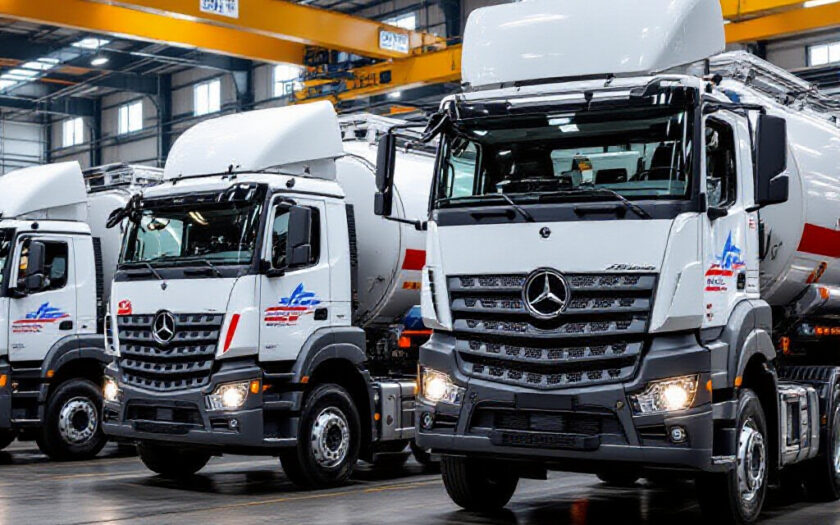
Выбор шасси определяется техническим заданием заказчика, которое задаёт требуемый объём цистерны, удалённость объектов обслуживания и дорожные условия. Типичные значения грузоподъёмности для мобильных топливозаправщиков, известных как АТЗ, охватывают классы с полной массой 7,5 т, 12 т, 26 т и свыше 40 т; объём цистерн обычно варьируется от 3 000 до 20 000 литров. Подбор включает оценку рамы и точек крепления, колёсной формулы, двигателя и трансмиссии, а также допустимых нагрузок на оси.
Производитель подбирает шасси с учётом эксплуатационных требований: дорожный просвет и геометрия рамы влияют на проходимость, а расстояние между лонжеронами и жёсткость рамы — на возможность монтажа тяжёлой цистерны. Трактовка ТЗ и специфика базы шасси оформляются в технической документации для последующего проектирования цистерны.
Типы шасси и их эксплуатационные характеристики
Шасси для заправщиков делятся на лёгкие (GVW 7,5–12 т), средние (12–26 т) и тяжёлые (26 т и выше). Лёгкие шасси применимы при частых манёврах и ограниченной грузоподъёмности; средние — для баланса объёма и проходимости; тяжёлые — для крупнотоннажных цистерн и буксирования. Важны параметры двигателя (крутящий момент, мощность), характеристики трансмиссии (коробка передач, демультипликатор), жёсткость рамы (момент инерции профиля) и допустимые нагрузки на сцепное устройство и оси.
Влияние несущей способности и компоновки на проект цистерны
Несущая способность шасси и расположение крепёжных элементов определяют форму, объём и секционирование цистерны. Для равномерного распределения нагрузки проект предусматривает центровку массы и усиление опорных плит; толщина стенок и арматуры рассчитывается с учётом допускаемых усилий и допустимой деформации. При выборе компоновки учитываются требования к доступу к заправочному оборудованию, кабельным трассам и место для размещения насосного агрегата.
Конструкция цистерны и выбор материалов
Цистерна изготавливается из материалов, выбранных по критериям коррозионной стойкости, плотности и механической прочности. Часто используются углеродистая сталь (марки S235/S355) с толщиной стенки 4–16 мм для массовых решений и нержавеющая сталь AISI 304 или AISI 316L для агрессивных сред или повышенных требований к чистоте топлива. Альтернативой выступают композитные материалы при требованиях по снижению массы.
Объём, секционирование и внутренние покрытия
Объём цистерны проектируется под задачи заказчика: многосекционная компоновка позволяет перевозить разные виды топлива и уменьшать качку при неполной загрузке. Секционирование осуществляют с помощью внутренних перегородок с переливными отверстиями и демпфирующими карманами. Внутренние покрытия включают эпоксидные или полиуретановые системы для защиты углеродистой стали и пассивацию поверхности нержавеющей стали для предотвращения осаждения и коррозии.
Требования к сварке, испытаниям и антикоррозийной защите
Сварочные работы выполняются по квалифицированным процедурам и стандартам качества, например, с применением требований EN ISO 3834 и сертификацией сварщиков по EN 287-1 / ISO 9606. Неразрушающий контроль включает визуальный осмотр, ультразвуковую дефектоскопию и контроль сварных швов. Антикоррозийная защита предполагает подготовку поверхности, грунтовку и многослойное лакокрасочное покрытие с толщиной лакокраски, рассчитанной на конкретные климатические условия.
Технологическое оснащение и системы учёта
Дозирующее оборудование интегрируется в конструкцию цистерны и обеспечивает выдачу, учёт и фильтрацию топлива. Системы учёта включают механические и электронные счётчики, датчики уровня и программируемые контроллеры для архивации данных. Важна совместимость оборудования с нормами метрологии и возможностью калибровки.
Насосы, счётчики и фильтрация — параметры и критерии выбора
Выбор насоса определяется требуемой производительностью и напором: для розничной выдачи типичные значения 50–200 л/мин, для оптовой заправки — 300–600 л/мин и выше. Счётчики топлива соответствуют международным требованиям точности; для торговых операций применяют приборы класса точности по OIML R117 (классы 0,3–0,5). Фильтрация включает многоступенчатые модули с грубой и тонкой очисткой, включая сепараторы воды для дизельного топлива.
Дополнительные опции: обогрев, измерительные системы, дистанционный мониторинг
В регионах с низкими температурами может потребоваться система обогрева заправочных магистралей и утепление цистерны. Измерительные системы включают электронные уровнемеры и датчики плотности. Дистанционный мониторинг обеспечивает передачу телеметрии о запасах, расходе и местоположении, что позволяет контролировать логистику и предотвращать несанкционированную выдачу топлива.
Нормативы, сертификация и испытания
Производство и эксплуатация автотопливозаправщиков регулируются правилами перевозки опасных грузов (например, ADR) и требованиями метрологии для учётных приборов. Сертификация подтверждает соответствие проектных решений нормам безопасности и экологическим требованиям.
Требования к перевозке опасных грузов и обязательная документация
Для допуска к перевозке топлива требуется комплект документов, включающий сертификаты конструкции, декларации о соответствии, паспорта измерительных приборов и документы на транспорт. Нормативы требуют маркировки, наличие оградительных и заземляющих устройств, а также средств аварийной локализации утечек и пожарогасения в комплекте оборудования.
Методы испытаний цистерн и приёмочные процедуры
Испытания включают гидростатическую проверку на герметичность, неразрушающий контроль сварных швов и протоколы калибровки счётчиков. Приёмочные процедуры обычно предусматривают проверку соответствия техническому заданию, контроль дефектов поверхностей, функциональное тестирование насосов и защитных устройств, а также выдачу протоколов и сертификатов по результатам испытаний.
Лизинг и финансовые модели приобретения
Лизинговая компания предоставляет финансирование на условиях договора с графиком платежей, сроком и параметрами остаточной стоимости, что влияет на экономику владения. Решение о лизинге принимается после сопоставления налоговых и бухгалтерских последствий для заказчика.
Отличия операционного и финансового лизинга и их последствия
При операционном лизинге лизингодатель сохраняет право собственности и отвечает за амортизацию, а лизингополучатель учитывает платежи как операционные расходы; срок договора зачастую короче экономического срока службы. Финансовый лизинг предполагает передачу экономических рисков и выгод, объект отражается в балансе лизингополучателя, а калькуляция включает остаточную стоимость и амортизацию. Тип договора влияет на требования к страхованию и техническому обслуживанию.
Какие условия лизинга влияют на сервис и ответственность сторон
Условия по обслуживанию и ремонту, включённые в договор, определяют, кто отвечает за регламентные работы и замену изнашиваемых узлов. Требования к состоянию техники при возврате, график ТО, штрафы за простои и условия технической поддержки формируют распределение рисков между сторонами.
Гарантия, сервис и порядок рекламаций
Гарантийные обязательства покрывают дефекты изготовления в установленные сроки и оформляются в виде гарантийного сертификата. Гарантия обычно оговаривает перечень работ и исключения, среди которых неправильная эксплуатация и модификации без согласования.
Объём гарантийных обязательств и типичные исключения
Гарантия охватывает дефекты материалов и сборки, работу узлов при соблюдении регламентов ТО. Исключения включают механические повреждения в результате аварий, коррозию при отсутствии надлежащей защиты, неправильное использование топлива и вмешательство в конструкцию без разрешения производителя. Сроки гарантии чаще составляют 12–24 месяца, с различиями по узлам и системам.
Процедуры приёма-передачи, рекламации и сроки реакции поставщика
Приём-передача оформляется протоколом, включающим результаты приёмных испытаний и поверки счётчиков. Рекламация подаётся с описанием дефекта и сопровождается протоколами испытаний; договор регламентирует сроки реакции поставщика и порядок устранения недостатков. Ответственность сторон распределяется в соответствии с контрактом и условиями гарантии.
Поставка, логистика и этапы производства
Поставка включает весь цикл от техзадания до отгрузки: проектирование, закупку материалов, изготовление, контроль качества, сертификацию и доставку. Поставка предполагает планирование сроков, упаковку и оформление сопроводительных документов для транспортировки.
Этапы изготовления от техзадания до тестов и отгрузки
Производственный цикл начинается с формирования техзадания заказчиком; затем следует конструкторская проработка и согласование схемы, закупка материалов, изготовление корпуса и сварка, контроль сварных швов, покраска и антикоррозионная обработка, монтаж технологического оборудования, проведение гидростатических и функциональных испытаний, калибровка счётчиков и итоговая приёмка с оформлением протоколов.
Планирование сроков, упаковки и проверки комплектации при приёмке
Сроки изготовления зависят от объёма работ и сложности конфигурации и часто составляют от 6 до 16 недель. Перед отгрузкой проводится проверка комплектации по спецификации, упаковка и закрепление оборудования для транспортировки, оформление транспортных и сертификационных документов. Ответственность за логистику и таможенное оформление определяется контрактом между сторонами.