Функции и классификация дымников
Дымник — конструктивный элемент, устанавливаемый на выходе дымохода с целью защиты от осадков, попадания птиц и распространения искр. Форма колпака влияет на направление и силу тяги: козырьковые изделия и капюшоны направляют поток, а искрогасители уменьшают вероятность вылета крупных частиц. При выборе типа учитывают количество ходов (один или несколько), диаметр труб и способ монтажа к основному каналу.
Основные виды по назначению: защитные, искрогасители, декоративные
Защитные дымники выполняют функцию предотвращения попадания дождя и снега в кирпичные или металлические каналы. Искрогасители имеют сетчатую или лопастную структуру, препятствующую выносу углей; сетка обычно имеет ячейки 3–10 мм в зависимости от топлива. Декоративные колпаки формируют внешний вид кровли и могут сочетать защитную и эстетическую функции без изменения рабочих параметров дымохода.
Конструктивные отличия для разных типов дымоходов
Для кирпичных дымоходов часто применяют капюшоны с опорной плитой и герметичными стыками, в то время как на металлические оцинкованные или вдвухстенные коаксиальные трубы устанавливаются насадки с фиксирующими хомутами. Различия касаются способа крепления, жесткости основания и необходимости компенсации теплового расширения при переходе от кирпичной кладки к металлу. Более подробная информация доступна по ссылке изготовление дымников на трубу.
Выбор материалов и защитных покрытий
Материал определяет стойкость к коррозии и воздействию температур. Выбор зависит от типа топлива, влажности и агрессивности сред.
Характеристики нержавеющей стали, оцинковки, меди и чугуна
Нержавеющая сталь марки 304 применяется при температурах до 400–500 °C, марка 316 более устойчива к коррозии в агрессивных средах. Толщина стенки для фасонных частей обычно варьирует от 0,8 до 3,0 мм в зависимости от размера и нагрузки. Оцинкованная сталь защищена слоем цинка толщиной 45–85 мкм после горячего цинкования; порошковая окраска дополняет защиту. Медь обладает температурной стойкостью и коррозионной инертностью, коэффициент теплового расширения меди около 16,5·10−6 1/К, для стали — примерно 11–13·10−6 1/К. Чугун используют реже из-за хрупкости, но он устойчив к длительному нагреву при стационарных режимах.
Системы покрытий и их влияние на долговечность
Гальванизация замедляет развитие коррозии в нейтральных и слабокислотных атмосферных условиях; для агрессивной среды применяют нержавеющие сплавы или комбинацию горячего цинкования и лакокрасочных систем. Порошковая окраска обеспечивает слой 60–120 мкм и защищает от ультрафиолета; пассивация нержавеющей стали уменьшает скорость образования оксидов за счёт формирования тонкой пассивной плёнки.
Технологический процесс изготовления
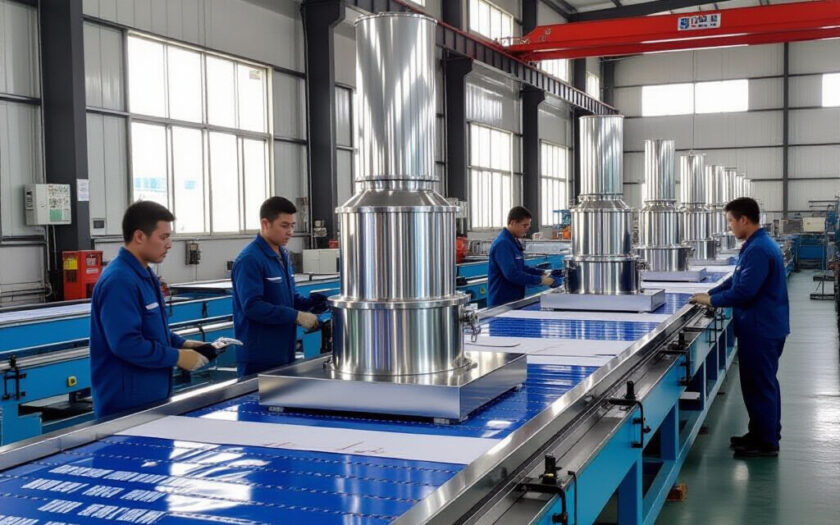
Производственный цикл включает подготовку заготовок, формовку, сварку, сборку и контроль. Последовательность операций влияет на точность и герметичность изделия.
Подготовка заготовок: резка, штамповка и гибка
Лазерная резка повышает точность вырезов и повторяемость деталей; типичная точность составляет порядка ±0,1 мм для листового металла. Штамповка и гибка выполняются на штамповочных прессах и гибочных прессах (press brake); радиус изгиба обычно не меньше 1,5–3 толщин листа для предотвращения трещин и деформаций. Обработка кромок и обезжиривание перед сваркой уменьшают риск дефектов сварного шва.
Соединение и сборка: сварка, клёпка, герметизация
Сварка TIG/MIG применяется для нержавеющих и тонкостенных деталей; аргон (в сварке TIG) используется как защитный газ. Для оцинкованных деталей возможна контактная точечная сварка с последующей обработкой покрытия. Клёпка и механические соединения применяются при необходимости разборности. Герметизация выполняется с применением термостойких уплотнителей и силиконовых или фторсиликоновых герметиков, выдерживающих температуры до 250–300 °C в зависимости от состава.
Проектирование, расчёты и допуски
Проектирование основывается на геометрии дымохода, требуемой тяге и нормативных ограничениях по противопожарной безопасности.
Геометрия, высота и отверстия для обеспечения тяги
Диаметр и высота колпака соотносятся с сечением дымохода; отклонения более ±5% по площади выходного сечения могут существенно изменить тягу. Отверстия для притока воздуха и отведения дымовых газов располагаются с учётом турбулентности и направления ветра, форма колпака корректирует профиль потока для уменьшения обратной тяги.
Учёт теплового расширения и нагрузок ветра
Тепловое расширение требует компенсационных зазоров в креплениях; при перепаде температур 200 К для стали с коэффициентом 12·10−6 1/К удлинение на 1 м составит примерно 2,4 мм. Крепления разрабатываются с учётом перемещений и возможных напряжений ветра, испытания обычно учитывают скорости ветра до 30–40 м/с для выявления склонности к раскачиванию.
Контроль качества и испытания
Контроль включает входную проверку материалов, технологический контроль и финальные испытания на работоспособность и безопасность.
Входной контроль материалов и механические измерения
Проводят проверку марки стали, толщины листа, ровности и соответствия геометрии. Измерения размеров осуществляют микрометрами и КИМ-измерениями; точность контроля сварных швов — визуальная и ультразвуковая дефектоскопия при необходимости.
Климатические, коррозионные и ветровые испытания
Испытания на коррозию проводят в искусственной климатической камере с контролируемой влажностью и концентрацией агрессивных газов либо по солевому туману; покрытие оценивают по степени адгезии и изменению толщины покрытия. Проверка на ветровую нагрузку включает статическую и динамическую проверку при моделировании ударных и циклических усилий. Тепловые циклы оценивают устойчивость уплотнений и изменение геометрии при нагреве и остывании.
Монтажные решения и обслуживание
Правильный монтаж и регулярное обслуживание обеспечивают эксплуатационную безопасность и прогнозируемый срок службы.
Способы крепления и герметизации на дымоходе
Крепления могут быть болтовыми хомутами, опорными фланцами или вваренными корзинами; выбор зависит от материала стенки дымохода и доступа для обслуживания. Герметизация стыков осуществляется уплотнителями и герметиками, допускающими термические движения, а также дополнительным металлическим фартуком для отвода конденсата.
Регулярные инспекции, чистка и типовые ремонтные работы
Рекомендуется периодический осмотр внешних и внутренних поверхностей, удаление сажи и отложений из искрогасителей и сеток. Типичные дефекты — трещины сварных швов, отслоение покрытия, деформации от ветровой нагрузки; предотвращение достигается контролем качества сварки, корректной подготовкой кромок и проектированием компенсационных зазоров.