Категории предметов, которые можно печатать дома
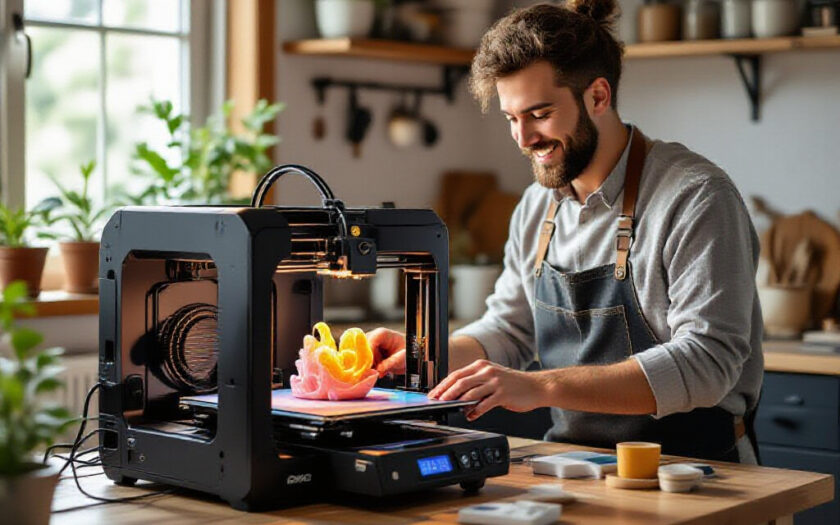
Домашние 3D‑принтеры позволяют создавать предметы двух основных категорий: утилитарные детали для ремонта и функциональные объекты для быта и обучения, а также декоративные изделия и аксессуары. К первому типу относятся кронштейны, фиксирующие элементы, заглушки, простые шестерни для малых нагрузок и адаптеры. Ко второй — предметы интерьера, украшения, корпуса для электроники, обучающие модели и прототипы. Для ориентирования по конкретным моделям используются репозитории с файлами в форматах STL и OBJ, где указываются требования к размеру и ориентации. Больше примеров и идей можно найти на сайте https://otoplenie-expert.com/tips/kak-3d-printery-menyayut-privychnoe-predstavlenie-o-veshhi-kotoruyu-mozhno-sozdat-doma.html.
Функциональные детали и ремонтные запчасти
Для эксплуатации в быту целесообразны детали с толщиной стенки не менее 1 мм и периферийным заполнением (периметры 2–3 слоя). При печати FDM рекомендуется слой 0,1–0,3 мм для сочетания скорости и точности; пределы нагрузки определяются материалом: PLA имеет температуру стеклования около 60 °C, ABS требует нагрева стола 90–110 °C и выдерживает более высокие температуры в эксплуатации. Для подвижных частей выбирают PETG или нейлон, а для гибких уплотнений — TPU с твёрдостью по Шору обычно 70–95A.
Декор, аксессуары и образовательные модели
Декоративные объекты и обучающие модели часто печатают с мелкими слоями 0,05–0,1 мм на SLA/DLP‑принтерах для достижения гладкой поверхности и тонких деталей. Слой смолянных принтеров после печати требует промывки в изопропаноле и последующего УФ‑отверждения, обычно при длине волны 405 нм в течение 10–30 минут для стандартных смол.
Как выбрать технологию и материал для конкретной задачи
Выбор технологии зависит от требуемой точности, механических свойств и объёма печати. Для крупных простых деталей подходят FDM‑принтеры с объёмом печати порядка 200×200×200 мм; для мелких деталей с высокой детализацией — SLA/DLP с разрешением по слою до 25–100 мкм; для функциональных порошковых изделий применяется SLS, при котором отсутствуют опоры и достигается лучшее сочетание прочности и сложной геометрии.
Сравнение FDM, SLA и других методов по свойствам изделий
FDM задаёт прочность по направлению слоя и требует внимания к ориентации и заполнению; SLA обеспечивает лучшую поверхность и мелкие детали, но смолы могут быть хрупкими и требовать постобработки; SLS даёт однородную структуру и хорошую износостойкость, но оборудование и порошки сложнее в обращении. Разрешение слоя, характерный параметр технологии, напрямую влияет на видимую ступеньку и точность размеров.
Подбор материалов по прочности, гибкости и безопасности
При выборе материала учитываются модуль упругости, температура эксплуатации и химическая стойкость. PLA подходит для декоративных и низконагруженных деталей; PETG обеспечивает лучшую ударную вязкость и влагостойкость; нейлон даёт высокую износостойкость при трении; смолы доступны в вариантах стандартных и инженерных с повышенной прочностью. Для применения в контакте с пищей требуется специально сертифицированный филамент или последующая герметизация, так как обычные материалы не имеют автоматической пищевой сертификации.
Пошаговый процесс: от файла до готового изделия
Рабочий процесс включает подготовку модели, слайсинг, печать и постобработку. Исходный файл в формате STL проверяется на водонепроницаемость (manifold), толщину стенок и наличие пересечений. Ориентация модели влияет на потребность в опорах: неправильная ориентация увеличивает площадь соприкосновения поддержек и ухудшает качество поверхности.
Подготовка 3D‑модели, слайсинг и настройки печати
Слайсер задаёт параметры заполнения (обычно 15–50% для бытовых деталей), число периметров, высоту слоя и температуры. Для PLA обычно используются температуры сопла 190–220 °C и стола 50–70 °C; ABS — 220–250 °C и стол 90–110 °C. Настройки ретракта и охлаждения влияют на нитевидность и детализацию. Проверка симуляции печати помогает выявить проблемные участки и оценить время печати.
Контроль печати и типичные параметры для надёжного результата
Регулярная калибровка стола и проверка зазора сопла снижают вероятность сбоев. Типичные параметры для надёжной печати: высота слоя 0,2 мм, заполнение 20%, скорость 40–60 мм/с для стандартных материалов. Для функциональных деталей увеличивают количество периметров и заполнение до 50–100%, что повышает массу и прочность, но удлиняет время печати.
Постобработка и улучшение характеристик изделий
Постобработка влияет на внешний вид и эксплуатационные свойства. Удаление поддержек, шлифовка, шпатлёвка и покраска используются для эстетики; термическая обработка и пропитка улучшают механику.
Механическая и химическая обработка поверхностей
Механическая обработка включает шлифовку абразивными бумагами разной зернистости и фрезерование для посадочных поверхностей. Химическая обработка: паровая обработка ацетоном для ABS даёт гладкую поверхность за счёт частичного растворения, а смолы требуют промывки в изопропаноле и УФ‑отверждения. Эпоксидные покрытия применяют для герметизации пористой структуры и повышения влагостойкости.
Приёмы для повышения прочности и герметичности
Увеличение числа периметров и плотности заполнения повышает прочность. Аннилинговая термообработка PLA при 60–80 °C в течение 30–60 минут может увеличить термостойкость и снизить внутренние напряжения. Для герметичности применяют силиконовые уплотнения, мастики или эпоксидные пропитки, особенно при контакте с жидкостями.
Риски, ограничения и правовые аспекты домашней печати
Домашняя печать сопряжена с рисками здоровья и правовыми ограничениями. Материалы выделяют летучие органические соединения и ультрафинные частицы; смолы и испарения ABS требуют локальной вытяжки или вентиляции. Неправильная утилизация отработанных материалов может нарушать местные экологические нормы.
Вопросы безопасности, вентиляции и утилизации материалов
Для безопасной работы рекомендуются вентиляция с вытяжкой или фильтрацией, применение перчаток при работе со смолами и хранение материалов в плотной упаковке. Отработанные смолы и загрязнённые растворители подлежат утилизации как химические отходы в соответствии с региональными правилами; твердые остатки пластика перерабатывают либо утилизируют в соответствии с нормами.
Ограничения по авторским правам и запрещённым объектам
Юридические ограничения запрещают воспроизведение защищённых авторским правом моделей без разрешения и печать объектов, попадающих под запрет (например, деталей оружия). При распространении моделей требуется соблюдать лицензии, указывать авторство и ограничения. Оценка целесообразности печати должна учитывать прочностные и метрологические ограничения домашнего оборудования: для критичных по безопасности деталей предпочтительнее использовать сертифицированные изделия.