Принцип работы и архитектура 3D‑принтера
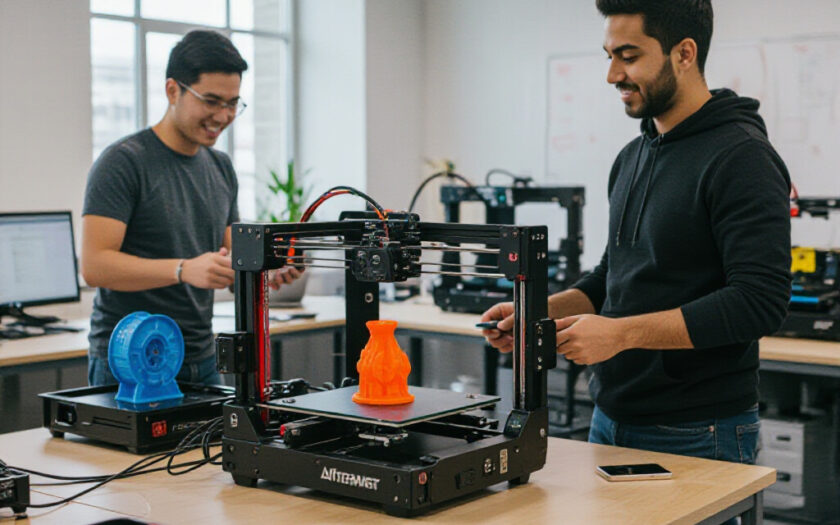
3D‑принтер представляет собой комплекс механики, электроники и программного обеспечения, предназначенный для послойного формирования трёхмерных объектов. Аппарат выполняет позиционирование рабочего инструмента в трёх осях с обеспечением точности перемещения до 0,01–0,1 мм в зависимости от класса устройства; разрешение по высоте слоя указывает на точность по Z и обычно варьирует от 20 до 300 мкм. Скорость печати для термопластичных экструдеров обычно находится в диапазоне 30–150 мм/с, тогда как для фотополимерных систем важнее частота полимеризации и разрешение оптической системы. Подробнее читайте в статье https://masterrazborov.ru/3d-printery-vozmozhnosti-tehnologii-i-primenenie-v-sovremennoj-zhizni/.
Компоненты: экструдер, платформа, система перемещения, датчики
Экструдер в термопластичных системах содержит нагревательный блок и сопло типичных диаметров 0,2–1,2 мм, наиболее распространённый — 0,4 мм. Платформа обеспечивает адгезию первого слоя и может иметь подогрев до 110 °C для снижения деформаций термопластиков. Система перемещения включает шаговые или серводвигатели и направляющие; точность позиционирования определяется шагом шагового двигателя и передаточным механизмом. Датчики уровня стола, датчики остатка материала и термопары для контроля температуры экструдера входят в набор элементов для контроля процесса и предотвращения отказов.
От модели до готовой детали: CAD → слайсер → G‑код → печать
Процесс начинается с создания CAD‑модели с учётом топологии и допусков, затем модель экспортируется в формат STL или OBJ с контролем точности сетки. Слайсер преобразует модель в набор срезов, задаёт высоту слоя, процент заполнения (инфил) и параметры печати, после чего генерируется G‑код — последовательность инструкций для шаговых приводов и нагревательных элементов. При печати происходят регулярные циклы нагрева, подачи материала и охлаждения, на выходе формируется заготовка, требующая постобработки в зависимости от технологии.
Основные технологии послойного производства
Термопластичная экструзия (FDM/FFF): особенности и ограничения
FDM/FFF использует термопластичные нити, которые расплавляются в экструдере и наносятся послойно. Материалом служат PLA, ABS, PETG и композиты с наполнителями. Усадка и термодеформация зависят от тепловых свойств: PLA имеет температуру печати 190–220 °C и низкую усадку около 0,2–0,8 %, ABS печатается при 220–250 °C и демонстрирует усадку до 0,5–1,5 %. Связность слоёв ниже вдоль Z‑оси, что создаёт анизотропию механических свойств; прочность на растяжение и усталостная прочность зависят от плотности инфила и ориентации волокон наплавления.
Фотополимеризация и порошковое спекание (SLA, DLP, SLS, SLM): применение и требования
SLA и DLP формируют слой фотополимеризации за счёт источника света с разрешением 25–100 мкм по высоте слоя; для деталей из смол требуется постотверждение ультрафиолетом в течение 10–60 минут в зависимости от толщины и типа смолы. SLS и SLM используют порошок и лазер: SLS спекает порошковую базу без необходимости внешних поддержек, SLM сплавляет металлический порошок при использовании защитной атмосферы (аргон) и лазерной мощности порядка 200–500 Вт на промышленных установках. Частицы порошка типичного размера 15–100 мкм; обработка порошка требует контроля влажности и мер по предотвращению ингаляции и взрывоопасности пылеобразных материалов.
Материалы для 3D‑печати и их свойства
Полимеры: различия по прочности, усадке и термостойкости
Термопласты различаются модулем упругости, ударной вязкостью и рабочей температурой. PETG сочетает гибкость и химическую стойкость, ABS даёт лучшую термостойкость и ударную вязкость по сравнению с PLA, но требует подогреваемой платформы. Толщина стенок и ориентация печати влияют на прочность: практическое минимальное значение толщины при сопле 0,4 мм составляет приблизительно 0,8 мм (две линии), а для тонкостенных конструкций рекомендуются более крупные сопла и повышение инфила.
Смолы, металлы, керамика и композиты: специфика обработки и постобработки
Смолы бывают жёсткими, гибкими и биосовместимыми; после печати требуется промывка растворителем и УФ‑отверждение. Металлы требуют термообработки и удаление остаточного напряжения (отпуск), а также химического или механического удаления поддержек и сферы. Керамические системы обычно печатают связующую смесь с последующим обжигом и высвобождением связующего. Композиты с углеродными или стекловолоконными наполнителями повышают жёсткость и износостойкость, но требуют усиленного экструдера и контролируемой подачи материала.
Практические этапы подготовки и настройки печати
Подготовка CAD‑модели, контроль толщин и допусков
При проектировании учитывают минимальные радиусы и толщину стенок, файлы экспортируют в STL/OBJ с контролем допустимой погрешности тесселяции (обычно 0,01–0,1 мм). Толщина стенки выбирается исходя из диаметра сопла и назначения детали; допуски для функциональных соединений часто задают с зазором 0,1–0,3 мм для FDM и 0,05–0,2 мм для SLA/SLM в зависимости от точности машины.
Параметры слайсера: слой, инфил, скорость, температура и поддержка
Слайсер задаёт высоту слоя, процент инфила (0–100 %), шаблон заполнения и параметры скорости и ускорения. Повышение высоты слоя сокращает время печати, но ухудшает детализацию; увеличение инфила и настилки на 100 % повышает прочность, но увеличивает расход материала. Поддержки выбираются по типу нависающих элементов; их точка соприкосновения и плотность влияют на последующую отделку поверхности.
Качество, тестирование и обслуживание
Калибровка, тестовые образцы и диагностика проблем печати
Калибровка включает выравнивание стола, проверку подачи филамента и калибровку множества параметров через тестовые образцы: калибровочный куб 20×20×20 мм позволяет оценить растяжение по осям, а образцы для проверки адгезии первого слоя и ретракта — выявить проблемы подачи. Диагностика включает анализ дефектов: пропуски слоёв, нитевидные отступления, delamination и перегрев, каждый из которых указывает на конкретные параметры — температуру, скорость или адгезию.
Регулярное обслуживание, замена расходников и обновление прошивки
Регламент обслуживания включает очистку сопла, смазку направляющих, проверку ремней и замену изнашиваемых частей. Частота обслуживания зависит от интенсивности использования; для активных установок проверка и замена сопла рекомендуются каждые 100–500 часов печати. Обновление прошивки предоставляет оптимизацию управления шаговыми приводами и термоконтролем, но требует тестирования после установки.
Безопасность, утилизация и юридические аспекты
Меры защиты при работе с материалами и вентиляция
Работа с термопластами и смолами сопровождается эмиссией летучих органических соединений и ультрадисперсных частиц; рекомендуется локальная вытяжка с кратностью воздухообмена и использование перчаток и защитных очков при работе со смолами. При обработке порошков металлов и керамики необходимы меры по защите от пыли и антистатическая упаковка; также применяется инерционная атмосфера для процессов спекания и сплавления.
Утилизация, переработка материалов и вопросы интеллектуальной собственности
Полимерные отходы могут быть переработаны методом реэкструзии при учёте деградации полимера; металлические порошки проходят просеивание и контроль размера частиц для повторного использования. Вопросы интеллектуальной собственности затрагивают авторские права и патенты на геометрию и функциональные решения; биопечать дополнительно подпадает под регламенты, связанные с биоэтикой и требованиями к стерильности и биосовместимости материалов.
Практические сценарии использования и ограничения
Примеры задач, где 3D‑печать эффективна (прототипы, инструменты, медтехника)
3D‑печать применяется для быстрого прототипирования, изготовления приспособлений и специализированных инструментов, а также для производства медицинских моделей и некоторых имплантов при использовании биосовместимых материалов и сертифицированных процессов. Типичные временные рамки прототипа — от нескольких часов до суток в зависимости от размера и технологии, что делает технологию удобной для итеративной разработки.
Технические и экономические ограничения в серийном производстве
Для массового производства остаются значимыми показатели себестоимости на единицу, скорость серийного выпуска и повторяемость размеров; традиционные методы литья и штамповки обеспечивают более низкие показатели себестоимости при больших тиражах и более стабильные допуски. 3D‑печать оправдана при малых сериях, сложной геометрии и потребности в кастомизации, тогда как при больших объёмах конкурируют технологии с минимальным временем цикла и меньшими постпроцессами.