Типы оборудования для обработки шпона
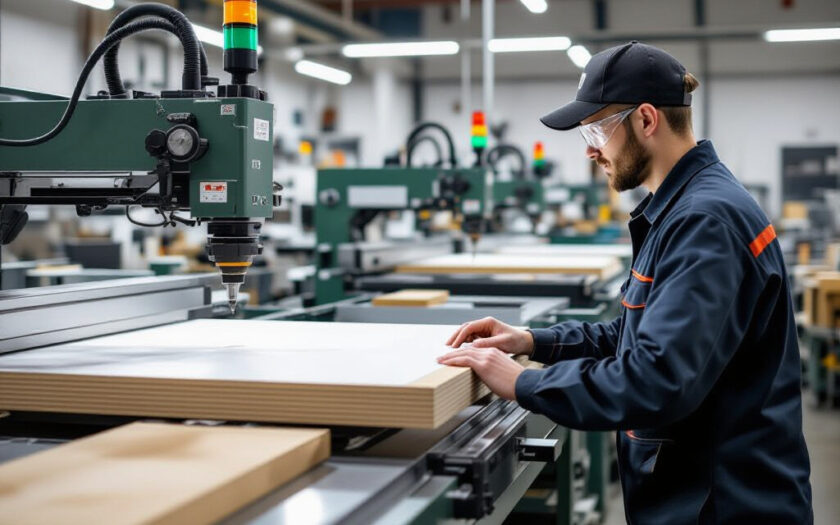
Классификация оборудования для работы со шпоном включает машины для склейки, стыковки и резки. Станки для склейки делятся на роликовые (для непрерывной склейки длинных лент), ленточные и секционные прессы; прессы бывают холодными и горячими, различаются по типу плиты и способу приложенного давления. Станки для сшивки объединяют механические сшиватели, устройства для наложения ленты-стыка и клеевые стыковочные агрегаты. Резательные агрегаты охватывают продольную, поперечную и контурную обработку с применением дисковых пил, ножей и фрез. Для подробной информации по теме станок производство шпона см. соответствующий раздел.
Станки для склейки и виды прессов
Роликовые линии используются для получения длинных шпонированных лент при скорости подачи до технологических ограничений линии; ленточные и секционные прессы обеспечивают плоские панели и применяются при толщине склеиваемого слоя и форм-факторе изделия. Горячие прессы регулируют температуру плиты в диапазоне типично 100–140 °C и время прессования от десятков секунд до нескольких минут в зависимости от клея и толщины сборки; давление в прессах часто указывают в диапазоне 0,5–1,5 МПа (5–15 бар) для равномерного прижатия. Холодные прессы применяют для клеёв с холодным отверждением и при чувствительных породах, когда нагрев нежелателен.
Станки для сшивки и методы стыковки
Механические сшиватели соединяют края шпона с помощью скоб или клемм, что ускоряет операцию при предварительной подгонке кромок, но может требовать последующей маскировки шва. Лента-стык — метод с использованием клееной тканевой или паперовой ленты с предварительным нанесением клея; прочность шва зависит от адгезии клея к шпону и от условий прессования. Клеевые стыки выполняются с дозированием адгезива по длине и тестируются на отрыв и сдвиг; для подтверждения пригодности применяют испытания по EN 314 (проверка качества клеевого соединения для фанеры) и регулярный контроль прочности шва в лаборатории.
Резка шпона: устройства и параметры
Резка шпона требует учёта толщины, направления волокон и целевого качества кромки. Инструменты и режимы выбирают с учётом типа шпона (лущёный, слайсированный, строганый), где типичная толщина составляет 0,3–3,0 мм; допуски на толщину и плоскостность оговариваются технологией и измеряются толщиномером. Система подачи и позиционирования должна минимизировать смещение листов при скоростях линии и обеспечивать синхронизацию с последующими узлами.
Продольная, поперечная и контурная резка
Продольная резка выполняется дисковыми пилами или ножевыми валами для получения лент заданной ширины; поперечная резка реализуется дисковыми или шайбовыми механизмами для отделения сегментов по длине; контурная резка включает фрезерование или ЧПУ-обработку для сложных форм. Параметры реза включают частоту вращения инструмента, подачу и глубину реза; шероховатость кромки и допуск размеров зависят от качества инструмента и скорости подачи. Для тримминга применяют фрезы с режущими кромками, обеспечивающими более низкую шероховатость по сравнению с пилением.
Настройка инструмента и обеспечение точности
Точная настройка включает установку высоты и угла режущего инструмента, балансировку шпинделя и калибровку позиционирования. Система натяжения и выравнивания шпона на подаче минимизирует смятие и смещение; целевые значения влажности и упругости материала влияют на режимы резки. Регулярная проверка биения дисков и износа ножей по контрольным размерам предотвращает отклонения, а встраиваемая система обратной связи по осевой точности поддерживает требуемые допуски.
Материалы и технологические параметры
Характеристики шпона и клеёв напрямую определяют технологию обработки. Лущёный шпон отличается непрерывностью волокон и часто используется при облицовке крупных поверхностей; слайсированный дает более выраженный рисунок; строганый имеет меньшую толщину и иные допуски. Параметры, такие как влажность, толщина и наличие дефектов (трещины, свилеватость, расслоение), влияют на выбор клея и режимов обработки.
Подбор клеев и их совместимость со шпоном
Для склейки шпона применяются ПВА, горячие расплавы (hot-melt), фенольные и мочевино-формальдегидные (UF) смолы, а также эпоксидные составы для специальных требований. Классы влагостойкости по EN 204 (D1–D4) используют при подборе Адгезива: для мебельных конструкций внутреннего назначения достаточно D2–D3, для влажных условий — D3–D4. Вязкость, время открытой схватываемости и температура отверждения определяют режимы дозирования и прессования: ПВА имеет открытую схватываемость в интервале примерно 5–15 минут при 20 °C, UF- и фенольные составы требуют тепла и давления для отверждения, hot-melt фиксируется при охлаждении под давлением.
Влажность шпона, сортировка и подготовка к обработке
Целевой диапазон влажности шпона для склейки обычно составляет 6–8% с допуском ±2 процентных пункта; отклонение приводит к изменению сцепления и к деформации после склейки. Влагомер контактного или безконтактного типа используется для оперативного контроля на линии. Перед склейкой выполняется сортировка по толщине и визуальная или машинная дефектовка; участки с трещинами и расслоениями вырезаются или помечаются для дальнейшей переработки, что снижает риск брака в финальной продукции.
Эксплуатация и обслуживание оборудования
Стабильность производственной линии определяется регламентом технического обслуживания, системой учета работы узлов и своевременной заменой изношенных деталей. Ведётся журнал неисправностей и регистрируются профилактические операции для критических агрегатов: приводов, прессов и режущих инструментов.
Регламенты ТО и диагностика типичных неисправностей
Планово-профилактические интервалы включают проверку выравнивания, смазку подшипников и контроль натяжения ремней каждые смены, углублённая диагностика приводов и электроники — ежемесячно. Типичные неисправности: вибрации вследствие дисбаланса, потеря давления в гидросистеме, перегрев плит горячего пресса. Диагностика включает измерение вибраций, термографию и контроль утечек для предупреждения аварийных остановок.
Организация замены изношенных узлов и запчастей
Замена ножей и дисков проводится по износу, контрольному измерению радиального биения и проверке качества реза. Для прессов важна проверка уплотнений и плоскостности плит; при износе проводятся шлифовка или замена плит. Наличие складского запаса критичных компонентов и регламентированные операции по замене ускоряют простой и сокращают время восстановления работоспособности линии.
Качество, безопасность и экологические практики
Контроль качества и соблюдение мер безопасности являются частью технологического процесса. Лабораторные испытания и операционный контроль подтверждают соответствие механических характеристик и геометрии изделий, а экологические практики направлены на снижение пылевых выбросов и управление отходами обработки.
Методы контроля сцепления, геометрии и уменьшения брака
Испытания прочности клеевого шва включают сдвиг и отрыв, проводимые по стандартам и фиксируемые в отчетах SPC. Визуальная и машинная сортировка выявляет дефекты поверхности и контурные отклонения; измерение толщины и плоскостности выполняется толщинометрами и профилометрами. Анализ статистики брака позволяет корректировать параметры дозирования клея, давления и времени прессования, что уменьшает долю отходов и повышает выход годной продукции.
Пылеулавливание, работа с растворителями и утилизация отходов
Системы пылеулавливания снижают риск возгорания и профессионального вреда, обеспечивая привязной самотёчный или фильтрационный сбор пыли; нормативы по воздуху и допустимым концентрациям пыли определяют параметры вентиляции. Работа с растворителями и клеями требует организации локальной вытяжки и средств индивидуальной защиты; отработанные клеи и древесные отходы отправляются на переработку или утилизацию в соответствии с нормативными требованиями, а минимизация отходов достигается оптимизацией раскроя и повторным использованием обрезков.