Принципы работы ЧПУ и лазерных станков
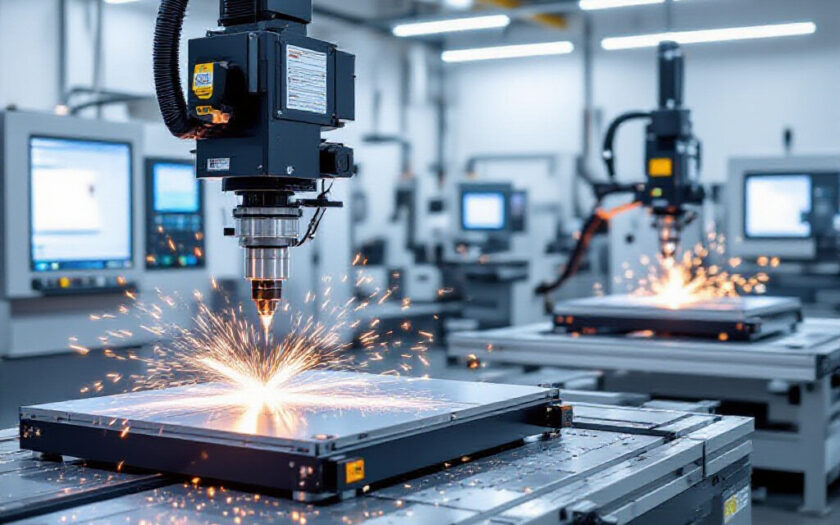
Станок с числовым программным управлением (ЧПУ) выполняет механическую обработку заготовки посредством перемещений режущего инструмента или заготовки по осям. Система ЧПУ преобразует CAM-план в траектории движения, интерпретируемые G-кодами (стандарт ISO 6983), и управляет подачей, скоростью шпинделя и сменой инструмента. Лазерный станок формирует узкий высокоэнергетический луч для резки, сварки или маркировки металла; энергия излучения концентрируется в фокусной точке, где происходит местное плавление или испарение материала. Подробную информацию о станках и комплектациях можно найти на сайте vekprom.ru.
Сравнение принципов: ЧПУ исключает прямое термическое воздействие на большую часть заготовки, применяя режущий инструмент, тогда как лазер действует путем локального нагрева. Это определяет различия в типах дефектов, параметрах точности и требованиях к подготовке заготовок.
Механизм обработки на станках с ЧПУ и типовые операции
Основные операции на ЧПУ включают фрезерование, сверление и точение. Для фрезерования характерны траектории по 3–5 осям, скорость подачи от нескольких мм/мин до нескольких м/мин, а скорость шпинделя может достигать 24 000 об/мин при высокоскоростной обработке. Инструменты из твердого сплава и HSS применяются в зависимости от материала; глубина реза и подача определяют износ и тепловую деформацию. Система смазочно-охлаждающей подачи снижает температуру резания и продлевает ресурс фрезы.
Принцип действия лазера и отличия типов излучения (волокно, CO2, диод)
Различие типов лазеров обусловлено длиной волны и способом генерации излучения. CO2-лазер имеет длину волны 10,6 мкм и хорошо работает с неметаллами; волоконные лазеры обычно излучают около 1,07 мкм и обеспечивают высокую поглощаемость металла, диодные — в диапазоне 0,8–0,98 мкм и чаще применяются для нагрева/сварки. Типы лазеров отличаются эффективностью передачи в волокне, длиной фокусного расстояния и максимальной мощностью: в промышленной резке мощность волоконных установок варьируется типично от 500 Вт до 12 кВт, а у CO2 — от 1 кВт до 6 кВт. Выбор по длине волны зависит от коэффициента поглощения материала: медь и алюминий лучше поглощают ближнюю ИК-область, что делает волоконные/диодные решения предпочтительными для тонких листов из этих сплавов.
Материалы и технологические ограничения
Материал заготовки определяет набор допустимых режимов и ожидаемых дефектов. Углеродистая сталь и нержавеющая сталь требуют разных газовых ассистов при лазерной резке: кислород способствует окислительному резанию и повышает скорость на углеродистой стали, азот применяют для получения чистой кромки на нержавейке. Алюминий и медь обладают высокой теплопроводностью, что требует увеличения мощности или уменьшения скорости реза.
Как свойства металлов влияют на выбор технологии обработки
Теплопроводность, отражательная способность и тепловая емкость определяют, какой метод эффективнее. Высокая отражательная способность меди при длине волны CO2 снижает эффективность резки; волоконный лазер с длиной волны около 1,07 мкм показывает лучшую абсорбцию. Титан и нержавеющая сталь имеют тенденцию к образованию широких зон термического влияния при сварке, что требует более контролируемых импульсных режимов или механической обработки для достижения допусков.
Влияние толщины и теплопроводности на качество реза и деформации
Толщина листа ограничивает выбор технологии: лазерная резка обеспечивает узкий пропил (kerf обычно 0,08–0,5 мм) и высокую точность на тонких и средних толщинах, тогда как для толстых заготовок (десятки миллиметров) часто применяют плазменную или механическую резку. Теплопроводность материала увеличивает область рассеиваемого тепла и повышает риск термических деформаций; применение охлаждения и оптимизация траекторий уменьшают остаточные напряжения.
Настройка процесса и ключевые параметры
Настройка включает подбор мощности, скорости, фокуса и подачи газа у лазера, а также выбор режима шпинделя, инструмента и подач у ЧПУ. Правильная настройка напрямую влияет на шероховатость, допуски и ресурс инструмента.
Подбор мощности, скорости, фокуса и защитного газа для лазера
Ключевые параметры лазерной резки — мощность луча, скорость подачи, положение фокуса и тип защитного газа. Смещение фокуса относительно поверхности меняет глубину проплавления и ширину реза; для тонких листов фокус часто устанавливают на поверхность, для более толстых — несколько миллиметров ниже. Защитный газ (кислород, азот, аргон) влияет на окисление и качественную кромку: кислород увеличивает скорость реза на углеродистых сталях, азот предотвращает окисление и дает более светлую кромку на нержавейке. Сочетание мощности и скорости определяет энергетическую плотность и глубину реза; при недостаточной мощности на высоких скоростях возникают непровары и рваные кромки.
Параметры шпинделя, режущих инструментов и режимы для ЧПУ
Для ЧПУ критичны скорость вращения шпинделя, подача и глубина реза. Для инструментов из твердого сплава рекомендованы конкретные обороты и подачи в зависимости от диаметра и материала: увеличение числа оборотов снижает силу резания, но увеличивает тепловую нагрузку. Система смены инструмента и корректировки длины инструмента вносит поправки в G-код до старта операции. Охлаждение сокращает износ и повышает стабильность размеров обработанной поверхности.
Подготовка данных и программирование
Подготовка CAD/CAM-файлов и генерация G-кодов — критический этап, от которого зависит повторяемость и точность изготовления деталей.
Форматы файлов, CAM и генерация G-кодов для точной обработки
Часто используемые форматы для передачи геометрии — DXF, DWG для 2D и STEP, IGES для 3D. CAM-программы создают траектории и постпроцессоры формируют G-коды, совместимые с контроллером станка. Постпроцессор учитывает диапазоны ускорений, максимальные подачи и логические команды смены инструмента; некорректный постпроцессор приводит к расхождениям в позиционировании и ошибкам траектории.
Проверки и симуляции перед запуском производства
Симуляция траекторий предотвращает коллизии и выявляет области с превышением ускорений. Прогоны с нулевой глубиной или на тестовых пластинах помогают проверить компенсации инструмента и параметры подачи перед запуском серийного производства.
Качество обработки и устранение дефектов
Качество определяется точностью позиционирования, шероховатостью поверхности и геометрическими допусками. Методы контроля и корректировки режимов позволяют снизить количество брака.
Типовые дефекты резки и фрезерования и способы их снижения
При лазерной резке встречаются непровар, задиры, окалина и ширина канавки больше нормы; причины — недостаточная мощность, неправильный фокус, неверный газовый режим или загрязненные сопла. Для фрезерования характерны вибрации (chatter), задира на кромках и повышенный износ инструмента; решения включают снижение подачи, повышение частоты шпинделя, смену ступеней обработки и использование более жёстких креплений заготовки. Очистка оптики и регулярная проверка сопел уменьшают вероятность дефектов у лазера.
Методы контроля точности, измерения шероховатости и допусков
Средства контроля включают координатно-измерительные машины (CMM) для проверки геометрии, профилометры для измерения Ra и микрометры/калибры для линейных размеров. Для консервативного проектирования указывают допуски, соответствующие требуемой посадке; типичные позиционные точности высокоточных ЧПУ находятся в интервале 0,005–0,02 мм.
Безопасность, вентиляция и экологические аспекты
При работе с лазерами и механическими станками требуются инженерные средства защиты и организация вытяжки для удаления аэрозолей и газов.
Меры защиты при работе с лазером и требования к вытяжке
Лазеры класса 4 требуют ограждений с межlocks, маркированных зон и средств индивидуальной защиты глаз, подбор которых происходит по длине волны и уровням излучения. Вытяжные системы должны отводить дым и газы, использовать фильтрацию частицами (HEPA) и адсорбенты для летучих компонентов; для удаления оксидов металлов и органических веществ применяют комбинированные фильтры и поддерживают кратность воздухообмена в зависимости от объёма камеры.
Управление отходами, фумигатами и защитные средства оператора
Отходы включают металлическую пыль, фильтрат конденсата и загрязнённые сопла/линзы. Сбор, маркировка и утилизация производятся в соответствии с местными нормативами по обращению с металлической пылью и химически активными веществами. Оператор использует защитную одежду, перчатки и респираторы при работе с мелкодисперсными аэроионами и при обслуживании фильтров.
Эксплуатация, обслуживание и интеграция в производство
Эксплуатация включает плановое обслуживание, диагностику и внедрение автоматизированных модулей для повышения пропускной способности станка.
Плановое техническое обслуживание и диагностика ключевых узлов
Регулярные операции обслуживания включают очистку оптики и замену сопел у лазера, проверку геометрии осей, калибровку энкодеров, смазку направляющих, проверку состояния ремней и шпонок. Интервалы обслуживания зависят от режимов работы и условий цеха; например, частота очистки оптики увеличивается при резке окрашенных или порошковых покрытий.
Автоматизация загрузки/выгрузки, постобработка и оценка производительности
Интеграция подразумевает автоматические погрузчики, сменные стеллажи и роботы для постобработки — шлифовки, обезжиривания и контроля качества. Оценка производительности базируется на метриках доступности станка, скорости цикла и проценте годной продукции; при планировании учитывают ресурс расходников — инструментов, сопел и линз — и время на их замену для расчёта пропускной способности линии.