Принцип лазерной резки труб
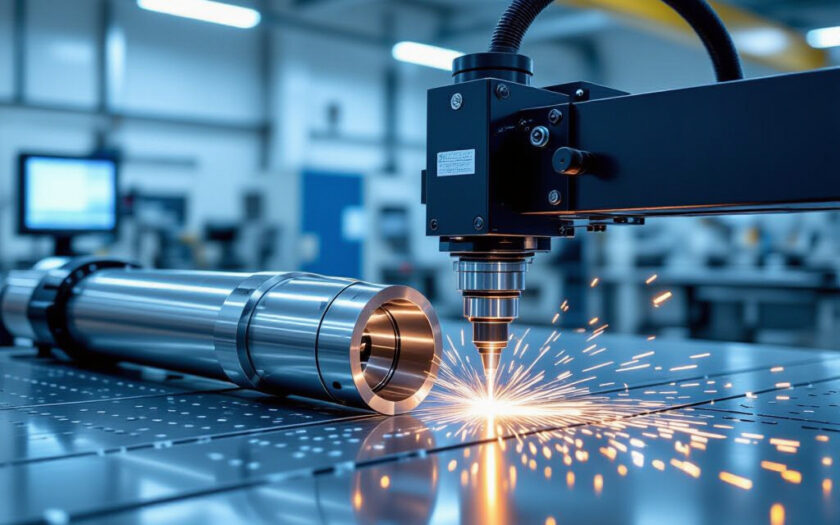
Лазерная резка труб основана на концентрировании электромагнитного излучения в малой зоне для локального плавления и испарения металла. Луч фокусирует энергию в точке пересечения с заготовкой; плотность мощности в фокусе определяет скорость резки и ширину зазора. При выборе технологии учитывают длину волны лазера: СО2-лазеры работают на длине волны 10,6 мкм, волоконные — около 1,07 мкм, что влияет на поглощение излучения разными металлами.
Дополнительная информация по параметрам оборудования и примерам применений представлена в профильной технической документации https://egaist.info/vysokotochnaya-lazernaya-rezka-metallicheskih-trub-pod-zakaz/.
Типы лазеров и их физические различия
Основные типы для трубной резки — волоконные, CO2 и диодные. Волоконный лазер имеет длину волны ~1,07 мкм и хорошее поглощение у стали и алюминия; CO2-лазер с длиной волны 10,6 мкм эффективен для толстых листов и некоторых профильных материалов. Диодные источники чаще используют в комбинации с усилителями и в маломощных установках. Тип лазера определяет совместимость с материалом и максимально допустимую толщину стенки при заданной мощности.
Механизм взаимодействия луча с металлом
Энергия луча переводится в тепло через поглощение и приводит к плавлению, испарению или к реакциям с ассистирующим газом. При резке с кислородом возникает экзотермическая химическая реакция, повышающая скорость резки толстых углеродистых сталей. При использовании инертных газов удаление расплава происходит механически давлением потока. Фокусное расстояние и форма луча задают глубину проникновения и профиль пропила; типичный диаметр фокусного пятна составляет порядка 50–150 мкм в зависимости от оптики.
Характеристики труб и их влияние на процесс
Геометрия, диаметр и толщина стенки
Диаметр и толщина стенки определяют выбор мощности и скорость подачи: при увеличении толщины требуется больше мощности или снижение скорости. Для волоконных систем с мощностью 1–4 кВт практическая толщина резки нержавеющей стали часто находится в пределах до 6–12 мм; при повышении мощности до 6–10 кВт возможна обработка стенок до 20 мм и более, при условии соответствующей оптики и подачи газа. Профиль трубы (круглый или профильный) влияет на необходимость центрирования и компенсации траектории ЧПУ.
Влияние материала и покрытий на качество реза
Материал задаёт поглощение и реактивность: нержавеющая сталь требует инертного газа для предотвращения окисления, углеродистая сталь часто режется кислородом для ускорения процесса. Покрытия и краска требуют предварительной очистки, так как органические слои создают дым и фумы, ухудшающие оптику и качество кромки. Рекомендуемая чистота азота для получения светлой кромки — не менее 99,9%.
Оборудование и технологические параметры
Настройка мощности, фокуса и режима луча
Мощность, частота импульсов (для импульсного режима) и положение фокуса влияют на ширину зазора и термическую деформацию. Сдвиг фокуса относительно поверхности трубы изменяет конусность кромки. Для уменьшения ширины зазора применяют малый диаметр фокусного пятна и повышение плотности мощности; при этом скорость подачи уменьшается. Типичные значения фокусного расстояния объективов для трубных головок — 75–200 мм.
Роль сопла, газа и давления в формировании кромки
Сопло формирует направленный поток газа для выдува расплава и защиты оптики. Диаметр сопла и материал (часто медь с защитным покрытием) выбирают по толщине стенки; стандартные внутренние диаметры — 0,8–2,0 мм. Для нержавеющей стали используют азот при давлении 10–20 бар для предотвращения окисления и получения чистой кромки; для углеродистой стали кислород при давлениях порядка 0,3–1,5 бар усиливает реакцию горения и повышает скорость резки.
Оснастка, закрепление и подача заготовки
Ротаторы, прихваты и методы центрирования
Фиксация трубы снижает радиальное биение и смещение. Ротаторы с прецизионными подшипниками и возможностью синхронизации с системой ЧПУ обеспечивают равномерное вращение; допустимое биение на опоре для высокоточной резки обычно не превышает 0,05–0,2 мм. Захваты используют механические кулачки или пневматические прихваты с регулировкой усилия, чтобы избежать деформации тонкостенных заготовок.
Поддержка длинных и тонкостенных труб
Для длинных труб применяется дополнительная опора через телескопические подставки или роликовые опоры с приводом; для тонкостенных труб используются мягкие уплотнители в захватах и снижение прижимного усилия. Центрирование достигается комбинацией опор и измерения биения системой ЧПУ с обратной связью.
Качество реза и контроль дефектов
Типичные дефекты и способы их предотвращения
Частые дефекты — заусенцы, прожоги, неровная кромка, подрезы и деформация. Заусенцы возникают при недостаточном выдуве расплава или при слишком высокой скорости; снижение скорости и повышение давления газа помогают их уменьшить. Прожоги связаны с избыточной мощностью или длительным нагревом в одной точке; используют оптимизацию траектории и импульсный режим для снижения локального воздействия. Деформация тонкостенных труб минимизируется поддержкой и уменьшением теплового воздействия путем повышенной скорости и более узкого фокуса.
Методы измерения допусков и шероховатости
Геометрические допуски контролируют координатными измерительными машинами и микрометрами; типичные ожидаемые отклонения при оптимальной настройке составляют 0,05–0,5 мм в зависимости от диаметра и длины заготовки. Шероховатость кромки оценивают профилометром; при оптимальных условиях Ra может находиться в пределах 1,6–6,3 мкм. Для неразрушающего контроля применяют визуальный осмотр, измерение толщины стенки ультразвуком и капиллярные методы для выявления трещин.
Безопасность и техническое обслуживание
Требования по защите, вентиляции и работе с газами
Работа с лазерным оборудованием требует экранов или кожухов, соответствующих классу излучения, и средств индивидуальной защиты для персонала. Система вентиляции должна обеспечивать удаление дыма и фумов из рабочей зоны с расчётом кратности воздухообмена в зависимости от объёма камеры и интенсивности резки. Для баллонов с газами обязательна организация хранения и контроль утечек; регуляторы и фильтры должны соответствовать рабочим давлениям и чистоте газа.
Плановая проверка оптики, сопел и систем ЧПУ
Оптику и сопла необходимо проверять и чистить по регламенту: накопление фумов и загрязнений ухудшает передачу энергии и приводит к увеличению ширины зазора. Рекомендуется регулярная проверка фокусного пятна, выравнивания луча и износа сопел; интервал обслуживания определяется режимом работы, но типично — ежемесячные осмотры и замена расходников по мере износа. Система ЧПУ требует калибровки траекторий и проверки ошибок позиционирования для обеспечения повторяемости и соблюдения технологических карт.